


เอาล่ะ มาตัดเรื่องกันต่อดีกว่า หากคุณกำลังอ่านข้อความนี้ อาจเป็นไปได้ว่าคุณใช้เวลาหลายชั่วโมงมากเกินไปในการแก้ไขปัญหาคุณภาพพื้นผิวของชิ้นส่วน Wire Cut EDM และให้เอาจริงเอาจัง การตกแต่งพื้นผิวที่ไม่ดีอาจทำให้เส้นตายของโครงการพัง (และสุขภาพจิตของคุณ) ฉันอยู่ในเกม Wire Cut EDM มาหลายปี โดยทำงานร่วมกับร้านค้าทั้งใหญ่และเล็ก และฉันเห็นมาหมดแล้ว: ชิ้นส่วนที่ดูเหมือนผ่านเครื่องขูดชีส ชิ้นส่วนที่มีรูแปลกๆ ซึ่งทำให้วิศวกรการบินและอวกาศต้องละสายตาจากคุณ และแม้แต่ชิ้นส่วนที่ไม่ตรงตามข้อกำหนดไม่ว่าคุณจะเรียกใช้โปรแกรมซ้ำกี่ครั้งก็ตาม
ก่อนอื่น มาทำให้มันง่าย: คุณภาพพื้นผิวใน Wire EDM ไม่ใช่แค่ "ดูเรียบเนียน" เท่านั้น มันเกี่ยวกับสิ่งต่างๆ เช่น ความหยาบโดยเฉลี่ย (Ra) ไม่มีรอยแตกเล็กๆ ขอบที่สม่ำเสมอ และไม่มีรอยประกายไฟหลุดร่อน เมื่อชิ้นส่วนออกมาสะอาด คุณจะหลีกเลี่ยงการดำเนินการรองที่มีค่าใช้จ่ายสูง เช่น การขัดหรือการเจียร และคุณไม่จำเป็นต้องตัดชิ้นส่วนที่ใช้เวลาหลายชั่วโมงในการเขียนโปรแกรมและตัด ในฐานะซัพพลายเออร์ Wire EDM ฉันได้พูดคุยกับผู้ใช้จำนวนมากที่คิดว่าพลังมากขึ้น = ตัดเร็วขึ้น = คุณภาพดีขึ้น แต่นั่นเป็นสิ่งที่ตรงกันข้ามกับสิ่งที่คุณต้องการโดยสิ้นเชิงหากคุณต้องการให้ผลงานออกมายอดเยี่ยม
เริ่มจากเรื่องใหญ่กันก่อน: การเลือกสายไฟ ฉันรู้ ฉันรู้ ลวดก็แค่ลวดใช่ไหม? ไม่. มีทองเหลือง ทองเหลืองเคลือบสังกะสี ทองแดง แม้กระทั่งทังสเตน และแต่ละอย่างก็ทำสิ่งที่แตกต่างกันโดยสิ้นเชิง หากคุณใช้ลวดทองเหลืองบางๆ ราคาถูกเพื่อตัดเร็วขึ้น แสดงว่าคุณกำลังต้องการพื้นผิวที่หยาบและไม่สม่ำเสมอกัน สายไฟเส้นเล็ก (เช่น 0.10 มม.) อาจโค้งงอมากเกินไปในการตัดจนทำให้เกิดขอบหยัก ในขณะที่ลวดที่หนากว่า (0.25 มม. ขึ้นไป) อาจทำให้เกิดประกายไฟที่ใหญ่กว่าจนทำให้เกิดหลุมลึกได้ ลวดเคลือบสังกะสี? นั่นเป็นตัวเปลี่ยนเกมสำหรับการตกแต่งพื้นผิวเนื่องจากสังกะสีระเหยง่ายกว่า ดังนั้นประกายไฟจึงมีขนาดเล็กลงและควบคุมได้มากขึ้น ฉันมักจะแนะนำให้เคลือบสังกะสีสำหรับงานที่ Ra ต้องต่ำกว่า 0.8μm เสมอ เนื่องจากจะช่วยลดเศษสกปรกที่ทำให้เกิดรูพรุนได้
ถัดไป: การตั้งค่าความเร็วตัด นี่คือจุดที่ผู้คนจำนวนมากสับสน หากคุณหมุนความเร็วตัดให้สูงสุด การชะล้างของคุณจะไม่สามารถตามทันได้ ดังนั้นเศษซากจึงติดอยู่ระหว่างเส้นลวดและชิ้นส่วน ทำให้เกิดประกายไฟรองที่ทำให้พื้นผิวเกิดแผลเป็น เดี๋ยวก่อน แต่ถ้าคุณต้องการความเร็วล่ะ? นั่นเป็นสาเหตุที่ไม่ใช่แค่ความเร็วเท่านั้น แต่ยังเกี่ยวกับความเร็วที่สอดคล้องกับการชะล้างและกำลังอีกด้วย ตรวจสอบของเราความเร็วในการตัดลวด EDMคำแนะนำสำหรับการดำน้ำลึก แต่ฉบับย่อคือ: ใช้ความเร็วของคุณที่ 70-80% ของความเร็วสูงสุดของเครื่อง ไม่ใช่ทั้งหมด ซึ่งช่วยให้ของเหลวอิเล็กทริกมีเวลาชะล้างอนุภาคโลหะที่ถูกกัดเซาะออกไป ดังนั้นลวดจึงตัดผ่านวัสดุใหม่อยู่เสมอ โดยไม่เกิดประกายไฟให้กับเศษโลหะเก่า
การฟลัชชิงเป็นอีกพื้นที่หนึ่งที่ไม่สามารถต่อรองได้สำหรับคุณภาพพื้นผิว ของเหลวไดอิเล็กทริก (โดยปกติคือน้ำปราศจากไอออน) ไม่ได้เป็นเพียงสารหล่อเย็นเท่านั้น แต่ยังทำหน้าที่ลำเลียงอนุภาคโลหะเล็กๆ ทั้งหมดจากการตัดอีกด้วย หากหัวฉีดฟลัชของคุณอุดตันหรือแรงดันต่ำเกินไป อนุภาคเหล่านั้นจะติดและบูม คุณจะเจอจุดที่ยากลำบาก แต่แรงกดมากเกินไปอาจทำให้ลวดสั่นสะเทือนได้ ทำให้เกิดรอยสะท้านได้ ฉันเคยเห็นผู้ชายปรับฟลัชโดยการขยับหัวฉีดให้ใกล้กับบริเวณที่ตัด หรือเพิ่มฟลัชรองสำหรับมุมที่แคบ เพราะมุมเป็นที่ที่เศษซากชอบซ่อนตัว เคล็ดลับสำหรับมืออาชีพ: ตรวจสอบความต้านทานไฟฟ้าของคุณทุกสัปดาห์ หากปิดอยู่ (เป้าหมายคือ 1-10 เมกะโอห์ม) ก็อาจทำให้เกิดประกายไฟแบบสุ่มจนทำให้พื้นผิวเสียหายได้
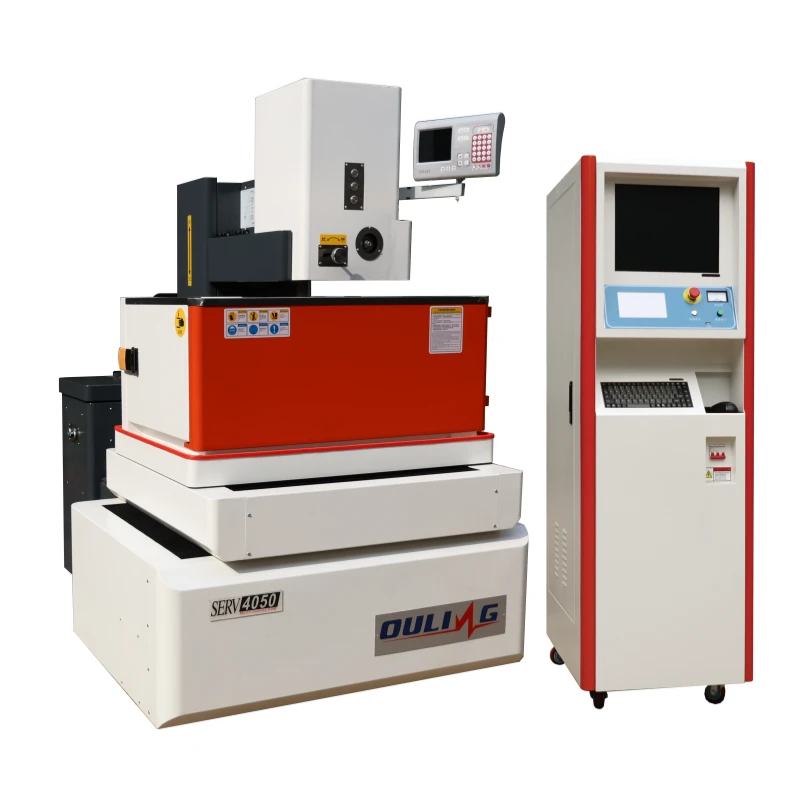
จากนั้นก็มีจำนวนการตัด การตัดครั้งเดียวทำได้รวดเร็ว แต่ถ้าคุณต้องการพื้นผิวคุณภาพสูง การตัดหลายจุดก็ตรงประเด็น เครื่อง Wire EDM ส่วนใหญ่ให้คุณทำการตัดหยาบ กึ่งสำเร็จ และตัดขั้นสุดท้ายได้ การตัดหยาบต้องใช้กำลังสูงและความเร็วสูงในการขจัดวัสดุออกอย่างรวดเร็ว โดยเหลือพื้นผิวที่หยาบ จากนั้นการตัดแบบกึ่งสำเร็จและขั้นสุดท้ายก็ใช้พลังงานที่ต่ำกว่า ความเร็วที่ช้าลง และแม้แต่การตัดลวดส่วนใหม่ (เดี๋ยวก่อน ลวดใหม่ใช่ไหม ใช่แล้ว นั่นแหละ) เพื่อทำให้เรียบ ตัวอย่างเช่นของเราOL500CT เครื่อง EDM ลวดความเร็วปานกลางที่มีความแม่นยำสร้างมาเพื่อสิ่งนั้น—ระบบตัดหลายจุดช่วยให้คุณปรับแต่ละรอบได้อย่างอิสระ ดังนั้นคุณจึงสามารถรับค่า Ra ต่ำถึง 0.2μm โดยไม่เสียเวลา หากคุณกำลังทำงานกับชิ้นส่วนที่ใหญ่มากEDM ลวดความเร็วปานกลางขนาดใหญ่มีความเสถียรในการจัดการกับการตัดยาวๆ โดยไม่ต้องมีการเคลื่อนตัวของเส้นลวด ซึ่งมีขนาดใหญ่มากสำหรับคุณภาพพื้นผิวที่สม่ำเสมอทั่วทั้งชิ้นส่วน
เดี๋ยว พูดถึงการสึกหรอของสายไฟ—เมื่อคุณเดินสายไฟผ่านรอยตัด มันจะสึกกร่อน ดังนั้นปลายของสายไฟจึงแตกต่างจากจุดเริ่มต้น หากคุณใช้เครื่องจักรความเร็วต่ำที่ใช้แกนม้วนเดียว คุณจะต้องจัดการกับลวดที่สึกหรอนั้น แต่เครื่อง Wire EDM ความเร็วสูงใช้ลวดที่เคลื่อนที่อย่างต่อเนื่อง ดังนั้นลวดใหม่จึงอยู่ในขั้นตอนการตัดเสมอ นั่นเป็นเหตุผลEDM ลวดตัดความเร็วสูงเครื่องจักรเป็นที่นิยมมากสำหรับงานที่ต้องการทั้งความเร็วและการตกแต่ง คุณไม่จำเป็นต้องหยุดและร้อยด้ายใหม่หรือจัดการกับปลายลวดทื่อ ฉันเคยเห็นร้านค้าเปลี่ยนไปใช้ความเร็วสูงสำหรับการดำเนินการผลิตและลดค่า Ra ลงครึ่งหนึ่ง เพียงเพราะลวดมีความสดใหม่อยู่เสมอ
ข้อผิดพลาดในการเขียนโปรแกรมเป็นอีกหนึ่งสาเหตุที่ซ่อนอยู่ หากเส้นทางของคุณออกนอกไปแม้แต่น้อย หรือเวลาเข้าโค้งสั้นเกินไป คุณจะได้เปรียบที่มุมอย่างหยาบๆ Wire EDM ทำงานโดยใช้ประกายไฟ ดังนั้นหากเครื่องไม่สามารถชะลอความเร็วในมุมหนึ่งได้ สปาร์คจะคงอยู่ที่จุดใดจุดหนึ่งนานเกินไป ทำให้เกิดหลุมลึก ตรวจสอบให้แน่ใจว่าซอฟต์แวร์ CAM ของคุณได้รับการตั้งค่าสำหรับ Wire EDM ไม่ใช่เพียงงานกัดปกติ ตัวอย่างเช่น การเพิ่มการตัดเกิน 0.01 มม. ในการผ่านการตกแต่งสามารถทำให้ความหยาบของมุมนั้นเรียบขึ้นได้ นอกจากนี้ ให้ตรวจสอบระยะเยื้องลวดของคุณ หากผิดประมาณ 0.005 มม. นั่นก็เพียงพอที่จะทำให้พื้นผิวเลอะเทอะในส่วนที่คับแคบ ฉันมักจะทำการทดสอบการตัดกับเศษเหล็กก่อนเสมอ แม้ว่าจะเป็นเพียงชิ้นส่วนเล็กๆ ก็ตาม เพื่อตรวจสอบการตั้งค่าอีกครั้ง
ความตึงของสายไฟ—อย่านอนบนนี้ หากสายไฟหลวมเกินไป จะสั่นสะเทือน ทำให้เกิดรอยสะท้าน แน่นเกินไปและอาจขาดหรือยืดไม่สม่ำเสมอ ส่งผลให้บาดแผลหลุดลอยได้ เครื่องจักรที่ทันสมัยส่วนใหญ่ปรับความตึงอัตโนมัติ แต่ฉันยังคงตรวจสอบด้วยตนเองเป็นระยะ ๆ โดยเฉพาะอย่างยิ่งเมื่อเปลี่ยนไปใช้เส้นผ่านศูนย์กลางลวดอื่น สำหรับลวดเส้นเล็ก ความตึงที่ต่ำกว่าจะดีกว่า และสำหรับลวดหนา ความตึงที่สูงกว่า ฉันมีชิ้นส่วนที่ออกมาโดยมีขอบเป็นคลื่นเพียงเพราะว่าแรงดึงลดลง 5 กรัม ซึ่งถือว่าเล็กน้อย แต่สังเกตได้ชัดเจนในงานที่มีสเปคสูง
แล้วกระบวนการหลังการตัดล่ะ? เดี๋ยวก่อน หากคุณทำทุกอย่างถูกต้องในเครื่อง คุณก็ไม่ต้องการอะไรมาก แต่หากคุณมีส่วนที่มีรอยแตกขนาดเล็กมาก การใช้ของเหลวอิเล็กทริกที่เหมาะสม (สารเติมแต่งบางชนิดช่วยลดรอยแตกขนาดเล็ก) สามารถช่วยได้ นอกจากนี้ หากคุณกำลังตัดวัสดุที่เป็นสื่อกระแสไฟฟ้า เช่น สแตนเลสหรือไทเทเนียม ประกายไฟอาจทำให้เกิดชั้นบางๆ ของโลหะที่แข็งตัวใหม่ (เรียกว่า ชั้นหล่อใหม่) ซึ่งจะหยาบและเปราะ การตัดผิวสำเร็จที่ดีด้วยกำลังที่ต่ำกว่าและความเร็วที่ช้าลงจะช่วยขจัดปัญหาส่วนใหญ่ออกไป หรือคุณสามารถใช้การกลึงปิดผิวด้วยลวดอื่น (เช่น ทองแดง) เพื่อลดการสร้างใหม่ได้
เรามาพูดถึงตัวอย่างในโลกแห่งความเป็นจริงกันดีกว่า ปีที่แล้ว ลูกค้ามาหาเราพร้อมชิ้นส่วนทางการแพทย์ที่ต้องการ Ra 0.4μm และพวกเขาใช้เครื่องตัดเดี่ยวพื้นฐานพร้อมลวดทองเหลือง ซึ่งได้ Ra 1.2μm เราแนะนำให้เปลี่ยนมาใช้ลวดเคลือบสังกะสีและใช้ของเราDK77100 EDM ลวดตัดเดี่ยวสำหรับการตัดแบบสองรอบ ทั้งแบบหยาบและการเก็บผิวละเอียด พวกเขาปรับความเร็วเป็นสูงสุด 75% เพิ่มแรงดันในการชะล้างเพียงสัมผัสเดียว และบูม—Ra ของพวกเขาลดลงเหลือ 0.35μm ไม่จำเป็นต้องทำการขัดเงาขั้นที่สอง และพวกเขาลดเวลาในการผลิตลง 20% เนื่องจากไม่ต้องทำงานด้วยมือ นั่นคือชัยชนะที่เราชอบที่จะเห็น
อีกประการหนึ่ง: ปัจจัยด้านสิ่งแวดล้อม หากเครื่องของคุณอยู่ในร้านค้าที่มีอุณหภูมิเปลี่ยนแปลง (เช่น ใกล้ท่าเรือขนสินค้าหรือใกล้ประตูที่เปิดตลอดเวลา) อุณหภูมิของไหลอิเล็กทริกจะเปลี่ยนไป ซึ่งส่งผลต่อความต้านทานและประสิทธิภาพการชะล้าง พยายามให้เครื่องของคุณอยู่ในพื้นที่ที่มีการควบคุมอุณหภูมิ หรืออย่างน้อยก็ป้องกันถัง ฉันเคยเห็นการเปลี่ยนแปลงที่ 5°F ทำให้เกิดการกระโดดของ Ra 0.2μm บนชิ้นส่วนที่มีความแม่นยำ ซึ่งมีขนาดเล็กแต่มีความสำคัญมาก
ท้ายที่สุดแล้ว การปรับปรุงคุณภาพพื้นผิว Wire EDM นั้นเป็นเรื่องเกี่ยวกับการปรับสมดุลตัวแปรหลายตัว ได้แก่ ประเภทของสายไฟ ความเร็ว การชะล้าง จำนวนการตัด และการตั้งค่าเครื่องจักร คุณไม่จำเป็นต้องทำทุกอย่างพร้อมกัน เริ่มต้นด้วยการเปลี่ยนแปลงเพียงครั้งเดียว เช่น เปลี่ยนไปใช้ลวดเคลือบสังกะสี จากนั้นเพิ่มการตัดหลายจุด จากนั้นปรับการฟลัช ในฐานะซัพพลายเออร์ Wire EDM ฉันได้เห็นโดยตรงแล้วว่าเครื่องจักรและการตั้งค่าที่เหมาะสมสร้างความแตกต่างได้อย่างมาก หากคุณเบื่อที่จะทำลายชิ้นส่วนหรือต้องรับมือกับพื้นผิวที่ไม่ดี เราสามารถช่วยคุณเลือกเครื่องจักรที่เหมาะกับความต้องการของคุณได้ ไม่ว่าจะเป็นเครื่องจักรที่มีความเร็วปานกลางที่มีความแม่นยำ เช่น OL500CT ขนาดใหญ่สำหรับชิ้นส่วนขนาดใหญ่ หรือความเร็วสูงสำหรับการดำเนินการผลิต เรามีคำแนะนำและอุปกรณ์เพื่อให้คุณได้พื้นผิวที่เรียบเนียนและมีคุณภาพสูงตามที่คุณต้องการ
หากคุณพร้อมที่จะหยุดคาดเดาและเริ่มได้รับผลลัพธ์ที่สม่ำเสมอ โปรดติดต่อ เราสามารถพูดคุยเกี่ยวกับชิ้นส่วนเฉพาะของคุณ ข้อมูลจำเพาะของคุณ และค้นหาการตั้งค่าที่เหมาะกับคุณ ไม่มีศัพท์เฉพาะหรือความกดดัน แค่พูดตรงจากคนที่ทำงานด้านนี้มาหลายปีแล้ว
อ้างอิง
- มิลเลอร์ เจ. (2021) การเพิ่มประสิทธิภาพพื้นผิว Wire EDM วารสารเครื่องจักรความแม่นยำ, 18(3), 45-52.
- จาง, แอล. (2022). บทบาทของการฟลัชชิงในคุณภาพพื้นผิว Wire EDM วารสารนานาชาติด้านเทคโนโลยีการผลิตขั้นสูง, 112(5), 1345-1354
- เอบี ไวร์ อีดีเอ็ม. (และ). แนวทางปฏิบัติที่ดีที่สุดในการตัดลวด EDM ดึงข้อมูลจาก /wire-cut-edm/wire-edm-cutting-speed.html
- เอบี ไวร์ อีดีเอ็ม. (และ). ซีรีส์การตัดหลายจุดสำหรับการใช้งานที่แม่นยำ ดึงมาจาก /wire-cut-edm/muitiple-cutting-series/ol500ct-precision-medium-speed-wire-edm.html