


หากคุณเคยใช้เวลาอยู่กับเวิร์กสเตชัน Wire EDM (Electrical Discharge Machining) คุณจะรู้ว่าบล็อกนำไฟฟ้าเป็นมากกว่าแค่แคลมป์หรือตัวเว้นระยะธรรมดา บล็อกเหล่านี้คือฮีโร่ที่ไม่มีใครรู้จักซึ่งช่วยยึดสายไฟให้อยู่กับที่ ส่งกระแสไฟฟ้าได้อย่างสม่ำเสมอ และรักษาความแม่นยำในการตัดของคุณให้เพียงพอสำหรับส่วนประกอบการบินและอวกาศ ชิ้นส่วนอุปกรณ์ทางการแพทย์ หรือแม่พิมพ์ที่มีความซับซ้อน ในฐานะคนที่ใช้เวลาหลายปีในการจัดหาและปรับปรุงบล็อกนำไฟฟ้าสำหรับร้านขายเครื่องจักรที่มีความแม่นยำ ฉันได้เห็นโดยตรงแล้วว่าแม้แต่ข้อผิดพลาดเล็กๆ น้อยๆ ในกระบวนการผลิตก็สามารถนำไปสู่การเคลื่อนตัวของสายไฟ ผิวสำเร็จที่ไม่ดี หรือการหยุดทำงานที่มีค่าใช้จ่ายสูง วันนี้ ผมจะแจกแจงรายละเอียดกระบวนการผลิตทั่วไปที่เราใช้ที่โรงงานของเราเพื่อส่งมอบบล็อกนำไฟฟ้า EDM ที่เชื่อถือได้และมีประสิทธิภาพสูง พร้อมเหตุผลว่าทำไมการลงทุนในชิ้นส่วนที่มีคุณภาพ (และส่วนประกอบสนับสนุน) จึงสร้างความแตกต่างได้
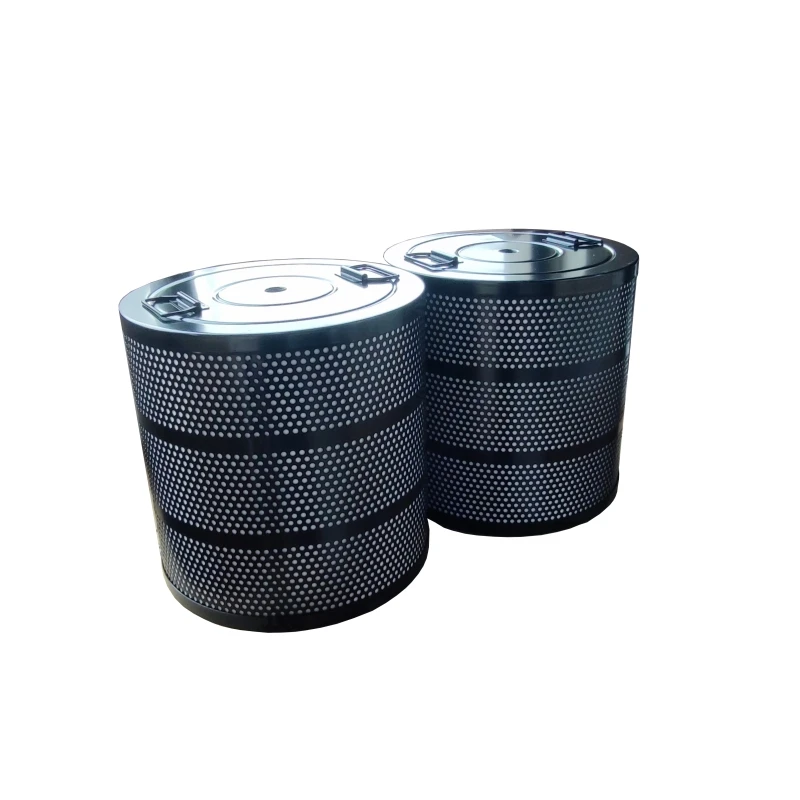
เริ่มจากพื้นฐานกันก่อน: บล็อกนำไฟฟ้า EDM จำเป็นต้องมีคุณสมบัติสองประการที่ไม่สามารถต่อรองได้ ประการแรก พวกมันจะต้องนำไฟฟ้าได้สูง โดยปกติแล้วจะทำจากทองแดง ทองเหลือง หรือกราไฟท์ ขึ้นอยู่กับการใช้งาน เนื่องจากความต้านทานใดๆ จะขัดขวางประกายไฟที่ตัดชิ้นงาน ประการที่สอง พวกเขาต้องการความแข็งแกร่งและความต้านทานการสึกหรอเป็นพิเศษ เนื่องจากต้องสัมผัสกับลวด EDM ซ้ำๆ (ซึ่งเดินทางด้วยความเร็วสูงผ่านของเหลวอิเล็กทริก ซึ่งมักถูกกรองโดยชิ้นส่วนเช่นฟิลเตอร์ EDM 300 × 20 × 300หรือฟิลเตอร์ EDM 350 × 150 × 33เพื่อขจัดเศษที่อาจเกิดรอยขีดข่วนหรืออุดตันสายไฟ) ข้ามขั้นตอนการผลิตที่ถูกต้อง และแม้แต่ตัวกรองที่ดีที่สุดก็ไม่สามารถป้องกันบล็อกนำไฟฟ้าของคุณไม่ให้เสียหายได้
กระบวนการแรกและเป็นพื้นฐานที่สุดสำหรับบล็อกนำไฟฟ้าที่แม่นยำและปริมาณมากคือการใช้เครื่องจักร CNC ซึ่งแตกต่างจากการตัดเฉือนแบบแมนนวลซึ่งเหลือพื้นที่สำหรับข้อผิดพลาดของมนุษย์ การตัดเฉือน CNC (Computer Numerical Control) ใช้โค้ดที่ตั้งโปรแกรมไว้ล่วงหน้าเพื่อแกะสลักวัสดุที่เป็นสื่อกระแสไฟฟ้าให้เป็นรูปทรงที่แน่นอน โดยมีพิกัดความเผื่ออยู่ที่ ±0.0001 นิ้ว ซึ่งเป็นสิ่งสำคัญสำหรับบล็อกที่ต้องพอดีกับตัวนำลวด EDM หรือชุดประกอบหัวอย่างสมบูรณ์ บล็อกนำไฟฟ้าส่วนใหญ่ของเราเริ่มต้นด้วยสต็อกแท่งทองแดงที่เป็นของแข็ง เนื่องจากทองแดงทำให้ค่าการนำไฟฟ้า (5.96 × 10^7 S/m) มีความสมดุลและความสามารถในการขึ้นรูป ทำให้เหมาะสำหรับการใช้งานทั่วไป เราบรรจุสต็อกแท่งลงในเครื่องกัดหรือเครื่องกลึง CNC ซึ่งจะตัดฐานของบล็อก รูยึด และช่องแคบที่ยึดลวด EDM ให้อยู่กับที่ สำหรับบล็อกที่ต้องการพิกัดความเผื่อที่เข้มงวดมากขึ้น เช่น ที่ใช้ในแอปพลิเคชัน micro-EDM สำหรับชิ้นส่วนทางการแพทย์ขนาดเล็ก เราจะปฏิบัติตามการตัดเฉือน CNC ด้วยขั้นตอนการเจียร CNC ขั้นที่สอง การเจียรจะขจัดเสี้ยนละเอียดที่หลงเหลืออยู่โดยการตัดและขัดพื้นผิวให้เรียบเนียนสม่ำเสมอ ลวดจึงไม่พันกันหรือหลุดลุ่ยระหว่างการทำงาน เป็นที่น่าสังเกตว่าความสะอาดของของเหลวอิเล็กทริกที่ดูแลโดยตัวกรอง EDM ส่งผลโดยตรงต่อระยะเวลาที่บล็อกกลึงเหล่านี้มีอายุการใช้งาน เศษในของเหลวอาจทำให้เกิดรอยขีดข่วนเล็กๆ บนช่องของบล็อก ส่งผลให้สายไฟสึกหรอก่อนเวลาอันควร
ต่อไป โลหะผสมผงเป็นกระบวนการที่เราใช้สำหรับบล็อกนำไฟฟ้าแบบกำหนดเองที่ต้องการความแข็งแรงมากกว่าโลหะแข็ง หรือสำหรับบล็อกกราไฟท์ (ทางเลือกยอดนิยมสำหรับโลหะสำหรับงาน EDM ที่สึกหรอต่ำและมีอุณหภูมิสูง) ผงโลหะวิทยาทำงานโดยการบีบอัดผงนำไฟฟ้าละเอียด—โดยปกติคือทองแดง กราไฟท์ หรือทองแดง-กราไฟท์ผสม—ลงในแม่พิมพ์ที่ความดันสูงมาก จากนั้นให้ความร้อน (เผา) ใต้จุดหลอมเหลวของวัสดุเพื่อหลอมอนุภาคเข้าด้วยกันโดยไม่ต้องทำให้พวกมันกลายเป็นของเหลวทั้งหมด ผลลัพธ์ที่ได้คือบล็อกที่มีรูพรุนแต่หนาแน่น ซึ่งเบากว่าโลหะแข็ง แต่มีความต้านทานการสึกหรอดีเยี่ยมและการนำไฟฟ้าสม่ำเสมอ แม้ในการใช้งานที่บล็อกสัมผัสกับความร้อนสูงจากประกายไฟซ้ำๆ เรามักจะใช้โลหะวิทยาแบบผงสำหรับบล็อกที่มีรูปทรงแบบกำหนดเองซึ่งมีค่าใช้จ่ายสูงเกินไปสำหรับการตัดเฉือนจากสต็อกที่เป็นของแข็ง และเราปรับแต่งการผสมผสานของวัสดุที่เป็นผงเพื่อให้ตรงกับความต้องการของเครื่อง EDM เฉพาะ ตัวอย่างเช่น ส่วนผสมของทองแดง-กราไฟท์อาจทำงานได้ดีกว่าสำหรับ Wire EDM ความเร็วสูง ในขณะที่กราไฟท์บริสุทธิ์เหมาะสำหรับ micro-EDM ที่ใช้พลังงานต่ำ
กระบวนการที่สาม ซึ่งบางครั้งถูกมองข้ามแต่สำคัญสำหรับบล็อกที่ต้องทนทานต่อการสั่นสะเทือนหนักหรือการหนีบซ้ำๆ คือการเคลือบพื้นผิวและการตกแต่งขั้นสุดท้าย แม้แต่บล็อกนำไฟฟ้าที่ได้รับการประมวลผลอย่างแม่นยำที่สุดก็ยังสามารถพัฒนาความหยาบของพื้นผิวเล็กน้อยจากการตัดเฉือนได้ ซึ่งทำให้การสัมผัสทางไฟฟ้ากับลวด EDM ไม่สอดคล้องกัน เพื่อแก้ไขปัญหานี้ เราใช้การเคลือบบางและสม่ำเสมอบนพื้นผิวสัมผัสของบล็อก การเคลือบบล็อกทองแดงที่พบบ่อยที่สุดคือการชุบโครเมียม ซึ่งเพิ่มชั้นที่แข็งและเรียบซึ่งช่วยลดแรงเสียดทานระหว่างบล็อกกับสายไฟ ยืดอายุการใช้งานของบล็อก และปรับปรุงการนำไฟฟ้าโดยการสร้างพื้นผิวที่สะอาดปราศจากการเกิดออกซิเดชัน สำหรับบล็อกกราไฟท์ เราใช้กระบวนการที่เรียกว่าการสะสมไอสารเคมี (CVD) เพื่อใช้ชั้นบางๆ ของคาร์บอนคล้ายเพชร (DLC) ซึ่งทนทานต่อการสึกหรอแม้หลังจากใช้งานไปหลายพันชั่วโมง นอกจากนี้เรายังเพิ่มรายละเอียดเล็กๆ น้อยๆ เช่น การลบมุมที่ขอบของช่องสายไฟ เพื่อป้องกันไม่ให้สายไฟหักงอเมื่อเข้าหรือออกจากบล็อก การออกแบบเล็กๆ น้อยๆ นี้มาจากการทำงานร่วมกับผู้ปฏิบัติงาน EDM เป็นเวลาหลายปีซึ่งต้องจัดการกับปัญหาการหักของลวดในช่วงกลางของการตัดที่มีราคาแพง แน่นอนว่า ชิ้นส่วนทั้งหมดของเรา รวมถึงบล็อกนำไฟฟ้า จะทำงานได้ดีที่สุดเมื่อจับคู่กับส่วนประกอบรองรับที่เชื่อถือได้:ปั๊มน้ำ LDPB2-18ช่วยให้มั่นใจได้ถึงการไหลของอิเล็กทริกที่สม่ำเสมอเพื่อให้เครื่องเย็นในขณะที่ชิ้นส่วนเช่นน็อตล็อค EDMและข้อต่อดรัมลวดสำหรับ EDMรักษาเส้นทางสายไฟทั้งหมดให้มั่นคง ดังนั้นบล็อกนำไฟฟ้าจึงทำงานโดยไม่มีการรบกวน
เดี๋ยว ฉันควรจะพูดถึงด้วยว่าเหตุใดการเลือกวัสดุจึงเชื่อมโยงโดยตรงกับกระบวนการเหล่านี้ ตัวอย่างเช่น บล็อกนำไฟฟ้าทองเหลืองพบได้น้อยกว่าทองแดงหรือกราไฟต์ แต่บางครั้งก็ใช้สำหรับชิ้นส่วนต้นแบบที่ทำเพียงครั้งเดียว ซึ่งความเร็วในการผลิตมีความสำคัญมากกว่าการสึกหรอในระยะยาว ทองเหลืองมีความอ่อนกว่าทองแดง ดังนั้นจึงตัดเฉือนได้ง่ายกว่า แต่เสื่อมสภาพเร็วกว่า เหมาะสำหรับร้านค้าที่ทดสอบการออกแบบ EDM ใหม่ แต่ไม่เหมาะสำหรับการผลิตในปริมาณมาก นั่นเป็นเหตุผลที่เราทำงานอย่างใกล้ชิดกับลูกค้าเพื่อจับคู่วัสดุและกระบวนการผลิตของบล็อกให้ตรงกับความต้องการเฉพาะของลูกค้า ไม่ใช่แค่ขายชิ้นส่วนที่มีขนาดเดียวเท่านั้น

ขั้นตอนสำคัญอีกประการหนึ่งที่ซัพพลายเออร์รายย่อยจำนวนมากข้ามไปคือการทดสอบการควบคุมคุณภาพ ซึ่งเรารวมเข้ากับทุกขั้นตอนของการผลิต หลังจากการกลึง CNC หรือการเผาผนึก เราจะทดสอบค่าการนำไฟฟ้าของบล็อกนำไฟฟ้าแต่ละบล็อกด้วยมัลติมิเตอร์ที่มีความแม่นยำเพื่อให้แน่ใจว่าเป็นไปตามข้อกำหนดเฉพาะของเรา สำหรับบล็อกที่ผ่านการเคลือบ เราจะตรวจสอบความหนาของการเคลือบด้วยเกจดิจิตอลเพื่อให้แน่ใจว่ามีความสม่ำเสมอ—บางเกินไป และจะไม่ปกป้องบล็อก หนาเกินไปและอาจกีดขวางทางเดินของสายไฟได้ นอกจากนี้ เรายังทำการทดสอบความเค้นด้วย โดยยึดบล็อกเข้ากับเส้นทางลวด EDM และเดินเครื่องเป็นเวลา 10 ชั่วโมงติดต่อกัน จากนั้นตรวจสอบการสึกหรอหรือการหยุดชะงักทางไฟฟ้า ขั้นตอนนี้ไม่สามารถต่อรองได้ เนื่องจากบล็อกนำไฟฟ้าที่ผิดพลาดสามารถทำลายชิ้นงานมูลค่า 10,000 ดอลลาร์ได้ภายในไม่กี่นาที
ตอนนี้ เรามาพูดถึงข้อผิดพลาดทั่วไปที่ฉันเห็นซัพพลายเออร์รายอื่นทำซึ่งนำไปสู่ความล้มเหลวของบล็อกสื่อกระแสไฟฟ้า บางแห่งตัดมุมโดยใช้สต็อกทองแดงเกรดต่ำที่มีค่าการนำไฟฟ้าไม่สม่ำเสมอซึ่งทำให้ประกายไฟไม่เสถียร คนอื่นๆ ข้ามขั้นตอนการเจียรขั้นที่สองหลังจากการตัดเฉือน CNC ทิ้งเศษเสี้ยนที่ทำให้เกิดรอยขีดข่วนบนลวด EDM และการเคลือบแบบข้ามเล็กน้อยทำให้เกิดออกซิเดชันบนพื้นผิวของบล็อกเมื่อเวลาผ่านไป ซึ่งจะเพิ่มความต้านทานและทำให้เกิดการบาดเฉือนที่ไม่ดี นั่นคือเหตุผลที่ที่โรงงานของเรา เราจัดลำดับความสำคัญทุกส่วนของกระบวนการ ตั้งแต่การเลือกวัตถุดิบไปจนถึงการทดสอบขั้นสุดท้าย และเราแนะนำเฉพาะส่วนประกอบสนับสนุนที่เราทราบดีว่าทำงานร่วมกันได้ดีเท่านั้น เช่น การจับคู่บล็อกนำไฟฟ้าของเรากับตัวกรอง EDM และปั๊มที่เหมาะสม เพื่อให้ระบบทั้งหมดทำงานได้อย่างราบรื่น
หากคุณเป็นเจ้าของร้านขายเครื่องจักร ผู้ปฏิบัติงาน EDM หรือผู้จัดการฝ่ายจัดซื้อที่เบื่อหน่ายกับปัญหาบล็อกนำไฟฟ้าที่เสื่อมสภาพเร็วเกินไปหรือก่อให้เกิดความล่าช้าอันมีค่าใช้จ่ายสูง ทีมของเราสามารถช่วยคุณค้นหากระบวนการและวัสดุที่เหมาะสมสำหรับการใช้งาน EDM เฉพาะของคุณ เราทำงานร่วมกับร้านค้าทุกขนาด ตั้งแต่การดำเนินงานต้นแบบขนาดเล็กไปจนถึงผู้ผลิตการบินและอวกาศขนาดใหญ่ และเรายังสามารถผลิตบล็อกนำไฟฟ้าแบบกำหนดเองสำหรับโครงการที่ไม่ซ้ำใครได้อีกด้วย ไม่ว่าคุณจะต้องการบล็อกทองแดงมาตรฐานสำหรับการผลิตรายวัน บล็อกกราไฟท์ผงโลหะวิทยาแบบกำหนดเองสำหรับงานพิเศษ หรืออะไรก็ตาม เราพร้อมให้ความช่วยเหลือ ติดต่อทีมของเราเพื่อหารือเกี่ยวกับความต้องการของคุณ แล้วเราจะเสนอราคาที่ปรับให้เหมาะกับความต้องการของคุณ โดยไม่ต้องใช้โซลูชันทั่วไป เป็นเพียงชิ้นส่วนที่ออกแบบมาเพื่อให้เครื่อง Wire EDM ของคุณทำงานได้อย่างมีประสิทธิภาพสูงสุด
อ้างอิง
- “ความรู้พื้นฐานเกี่ยวกับ Wire EDM: ส่วนประกอบที่เป็นสื่อกระแสไฟฟ้าและของไหลอิเล็กทริก” EDM วันนี้ ฉบับที่ 28, ไม่ใช่. ฉบับที่ 3 ปี 2022 หน้า 45–52
- คัลปักเจียน, เซโรป และสตีเวน อาร์. ชมิด กระบวนการผลิตวัสดุวิศวกรรม ฉบับพิมพ์ครั้งที่ 7, Pearson, 2020, หน้า 567–592
- “มาตรฐานการควบคุมคุณภาพสำหรับวัสดุสิ้นเปลือง EDM” วารสารเครื่องจักรกลอุตสาหกรรม ฉบับที่ 15 ไม่ 2/2023 หน้า 112–118